從黏土到帷幕牆:陶土板生產的完整流程
陶土板,又稱外牆乾掛式陶土板,以天然黏土為原料,經六道核心工序製成:原料加工、擠壓成型、乾燥、高溫燒製、精細加工以及品質檢驗和包裝。每道工序都經過嚴格把控,以確保陶土板的耐久性、耐候性和裝飾性能。
一、原料加工(基礎加工)
•材料選擇:主要原料包括高嶺土、黏土和頁岩,並加入石英和長石以優化產品性能。
•破碎篩分:將原料破碎成小於5毫米的顆粒,然後進行篩分以去除雜質。 •配料與混合:依照特定配方混合物料,並加水將水分含量調整至20%~25%。
•老化:將黏土混合物密封,靜置 24-48 小時以增強其可塑性。
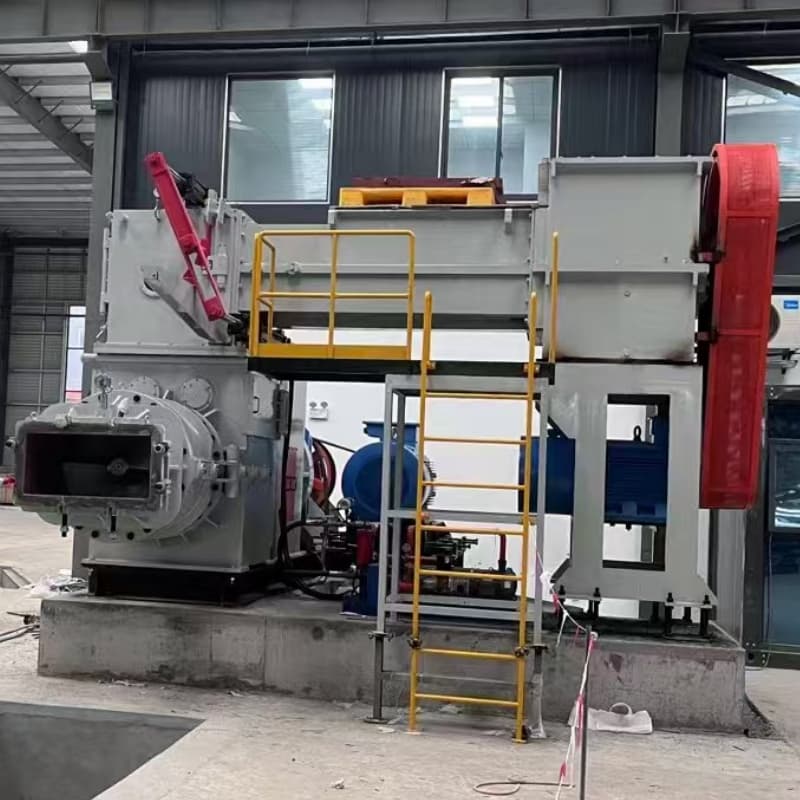
•真空擠壓:透過真空抽吸消除氣泡,從而得到更緻密、更均勻的黏土。
二、真空擠出成型(關鍵製程)
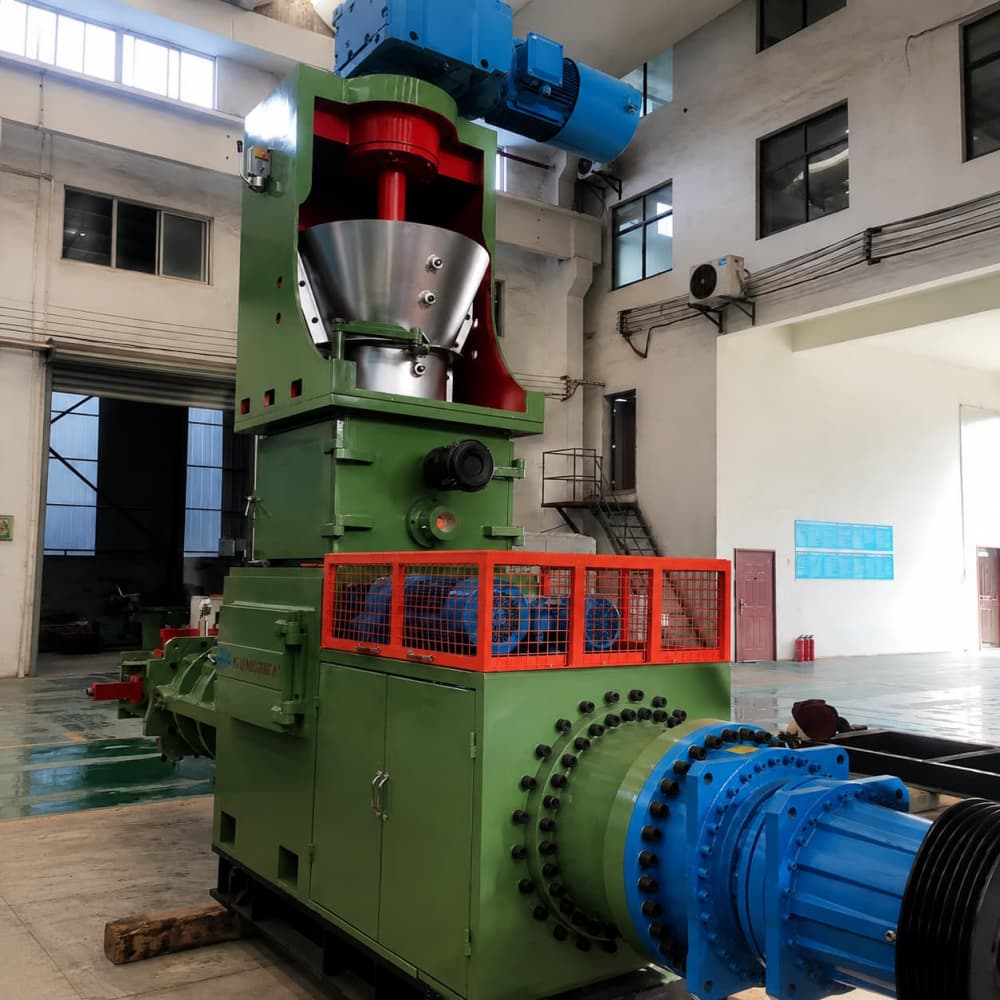
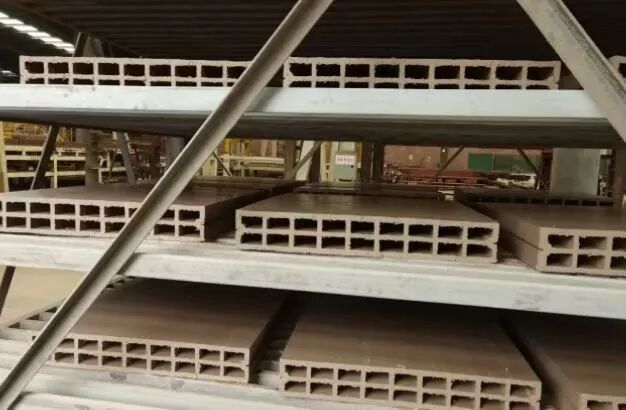
•將加工好的黏土送入真空擠出機,在高壓下將其通過模具擠出,形成連續的板條(有單層或雙層空心結構)。
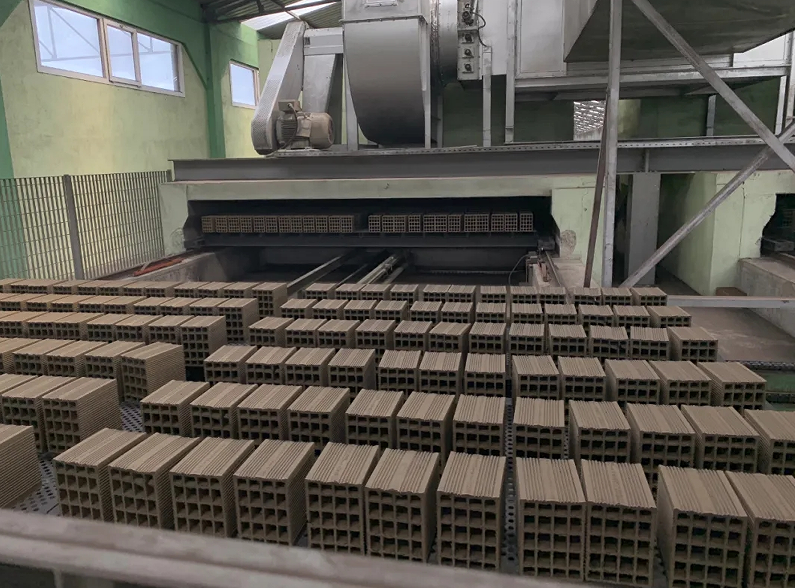
•自動切割機將木條切割成固定長度,形成濕坯。
•對濕坯進行外觀、尺寸和緊實度檢查,以防止缺陷產品。
三、乾燥(裂紋控制的困難)
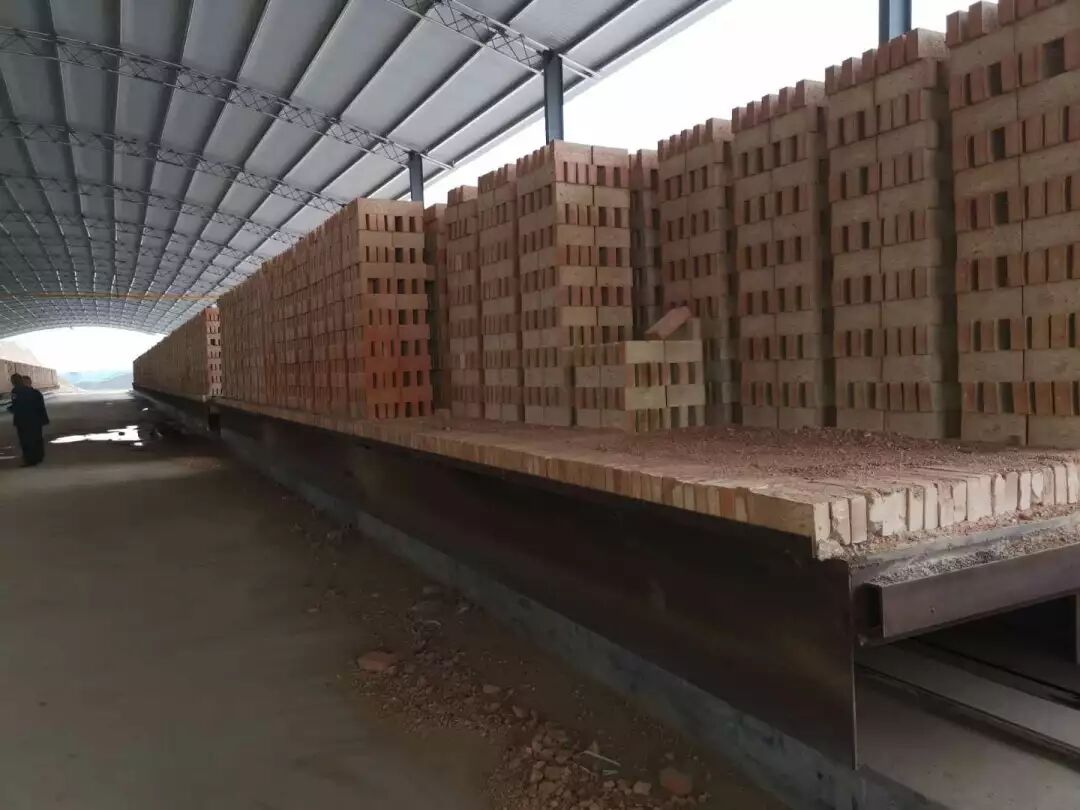
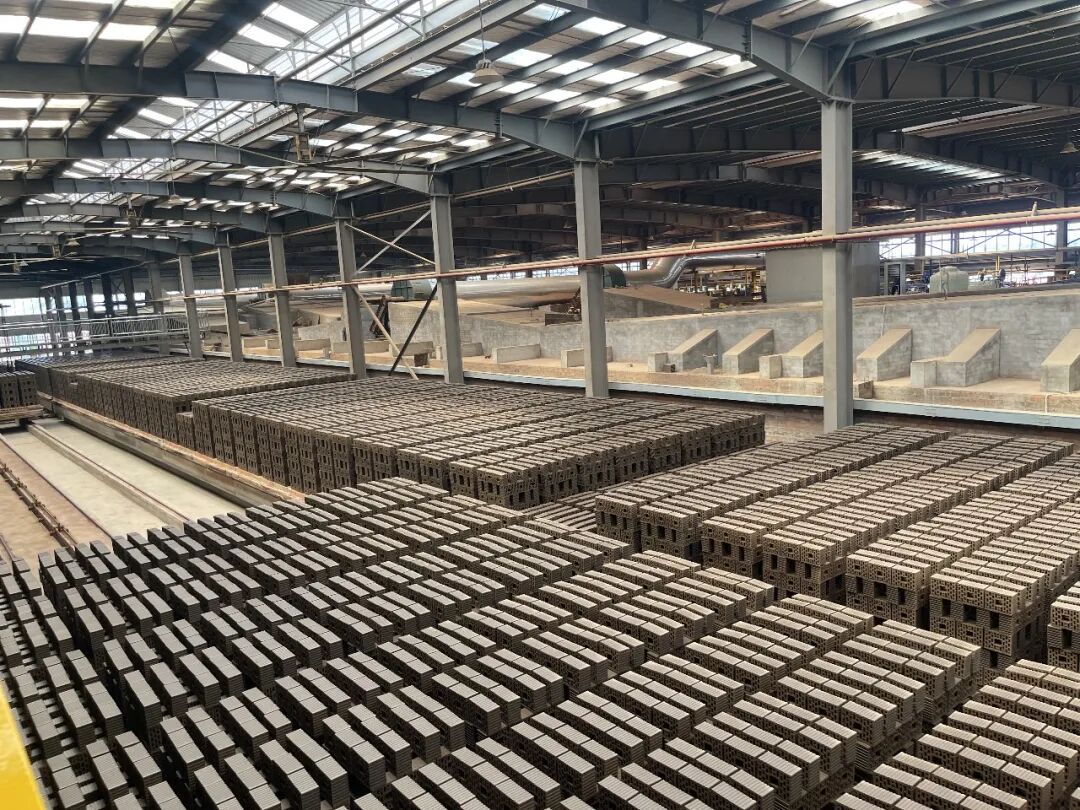
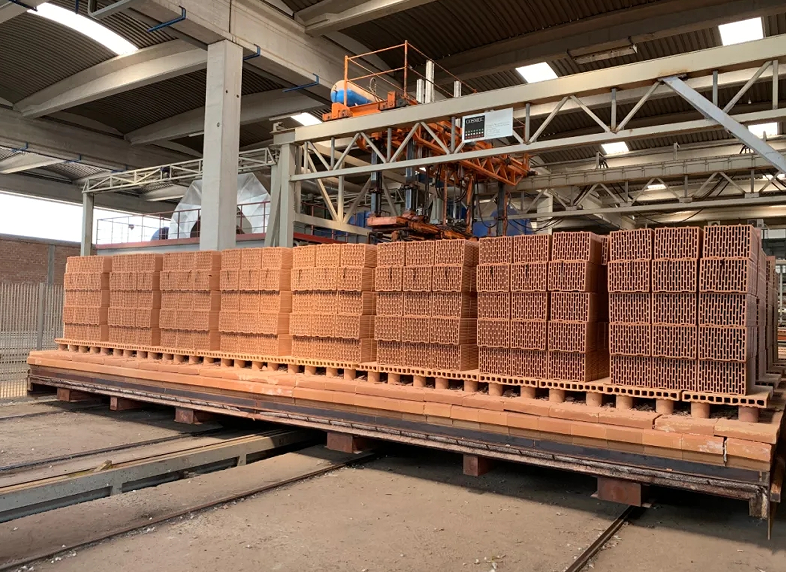
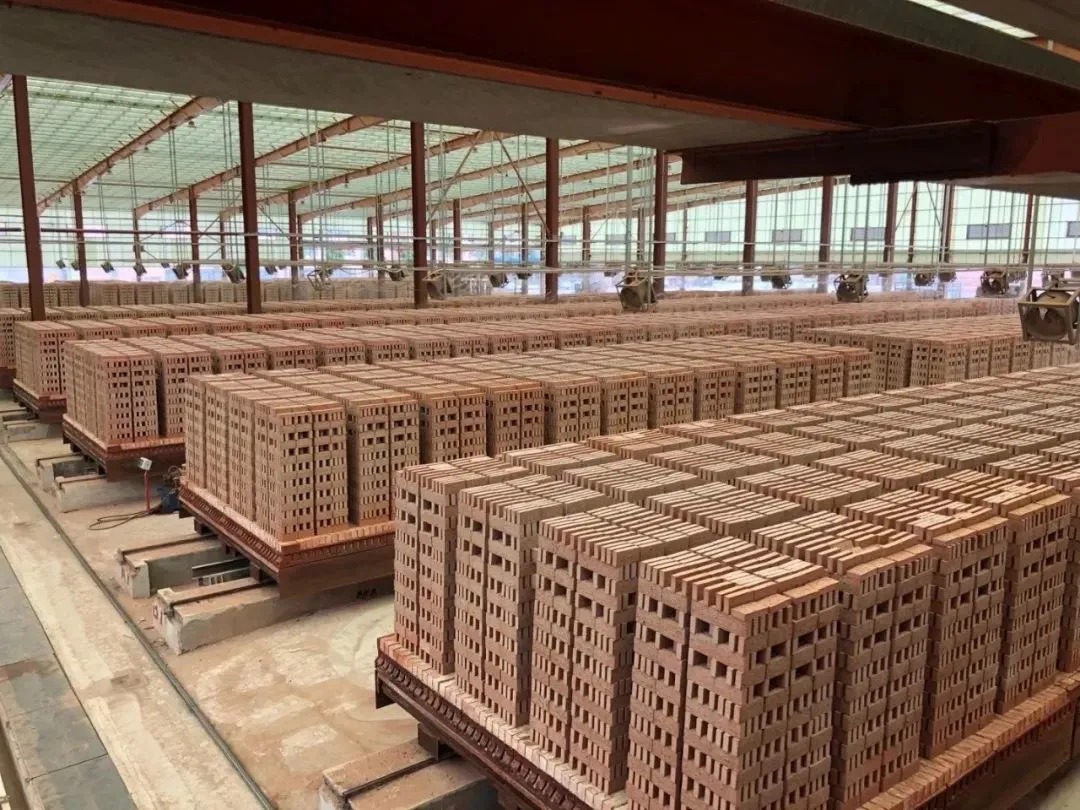
•乾燥方法:採用箱型乾燥機或多層輥道窯進行精確的溫度和濕度控制。
•乾燥方式:採用低溫高濕條件下的緩慢乾燥,以防止坯料開裂。
•乾燥終點:坯料的水分含量降低至 2%–3% 以下。
IV. 高溫燒結(芯部製程)
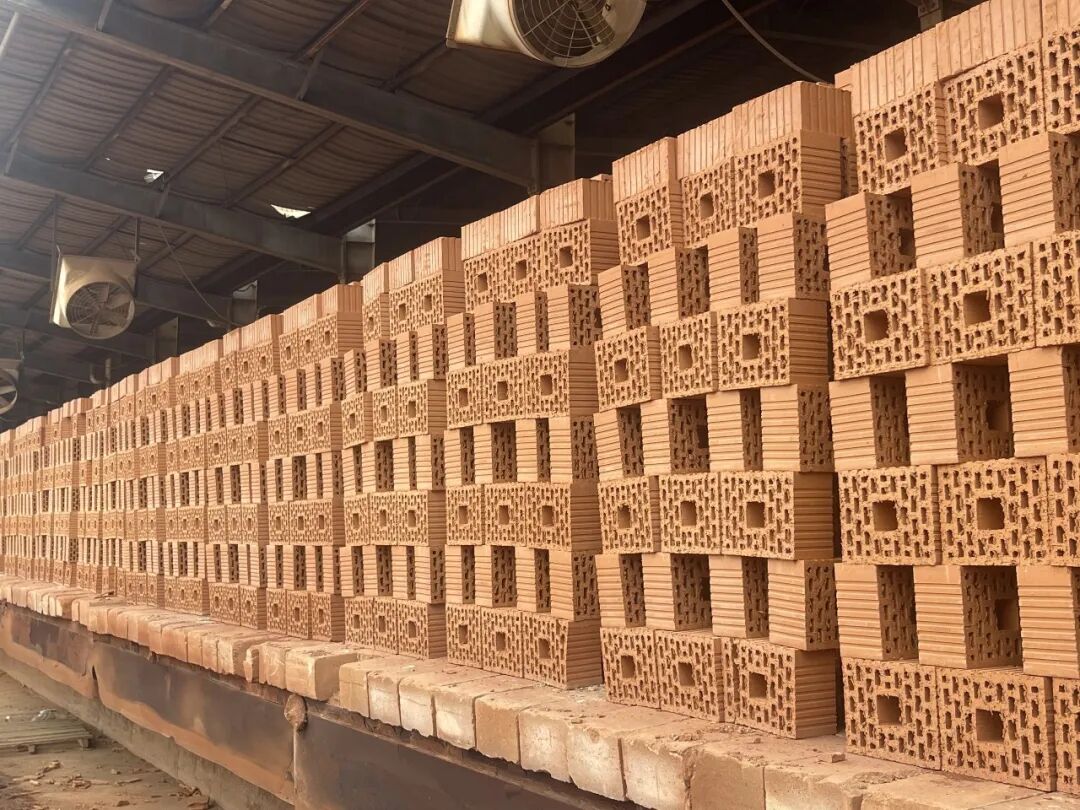
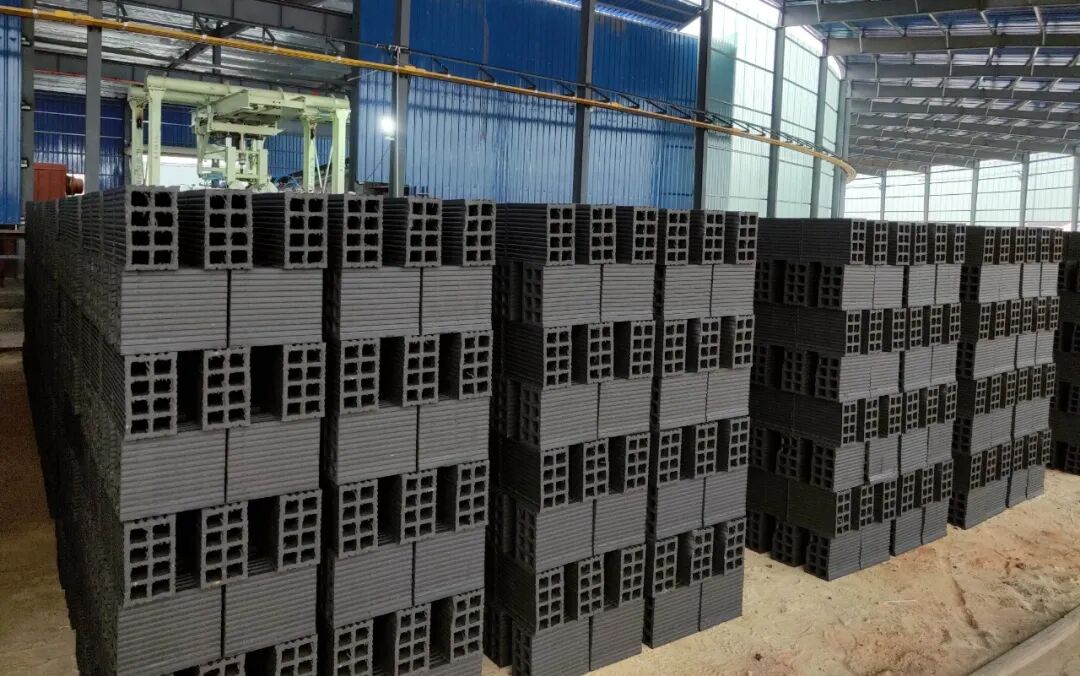
•窯爐裝載:乾燥的坯料以一致的間距堆放在窯車上。
1.低溫(0–400℃):去除坯料中的殘留水分。
2.中溫(400–900℃):有機化合物的氧化分解。
3.高溫(900–1200℃):燒結和莫來石形成。
4.緩慢冷卻:在窯爐旁冷卻至 100℃ 以下。
•燒製過程:燒製在約 1200℃ 的溫度下進行,歷時 24-48 小時,分為四個階段。
•窯爐類型:隧道窯或輥道窯用於連續自動化生產。
五、精密精加工及表面處理
•切割/邊緣處理:進行精確尺寸修剪、倒角和開槽,以滿足安裝規範。
•表面處理:可提供多種表面處理,包括素面、砂面、槽紋、釉面和霧面處理。
六、品質檢驗和包裝
•全面檢驗:所有板材均需經過尺寸、平整度、色差、裂痕、缺損及結構強度等方面的檢驗。 •包裝:合格產品採用薄膜包裝,併入庫儲存。