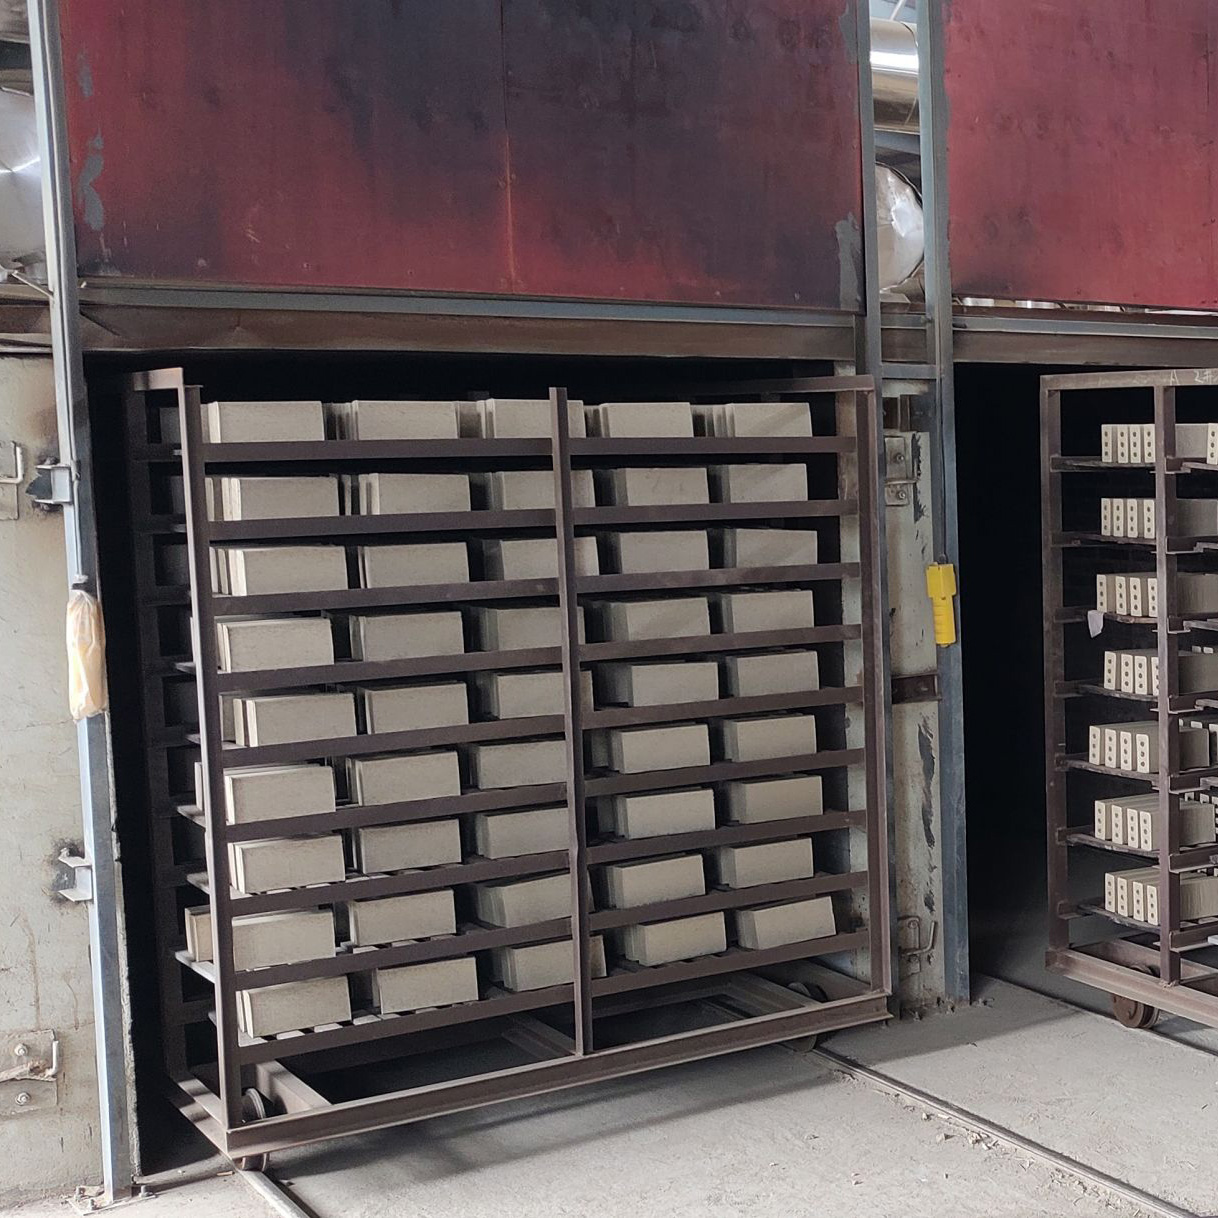
中國單層室粘土磚生產乾燥機隧道式乾燥機 - 來自頂級供應商和工廠的高效解決方案
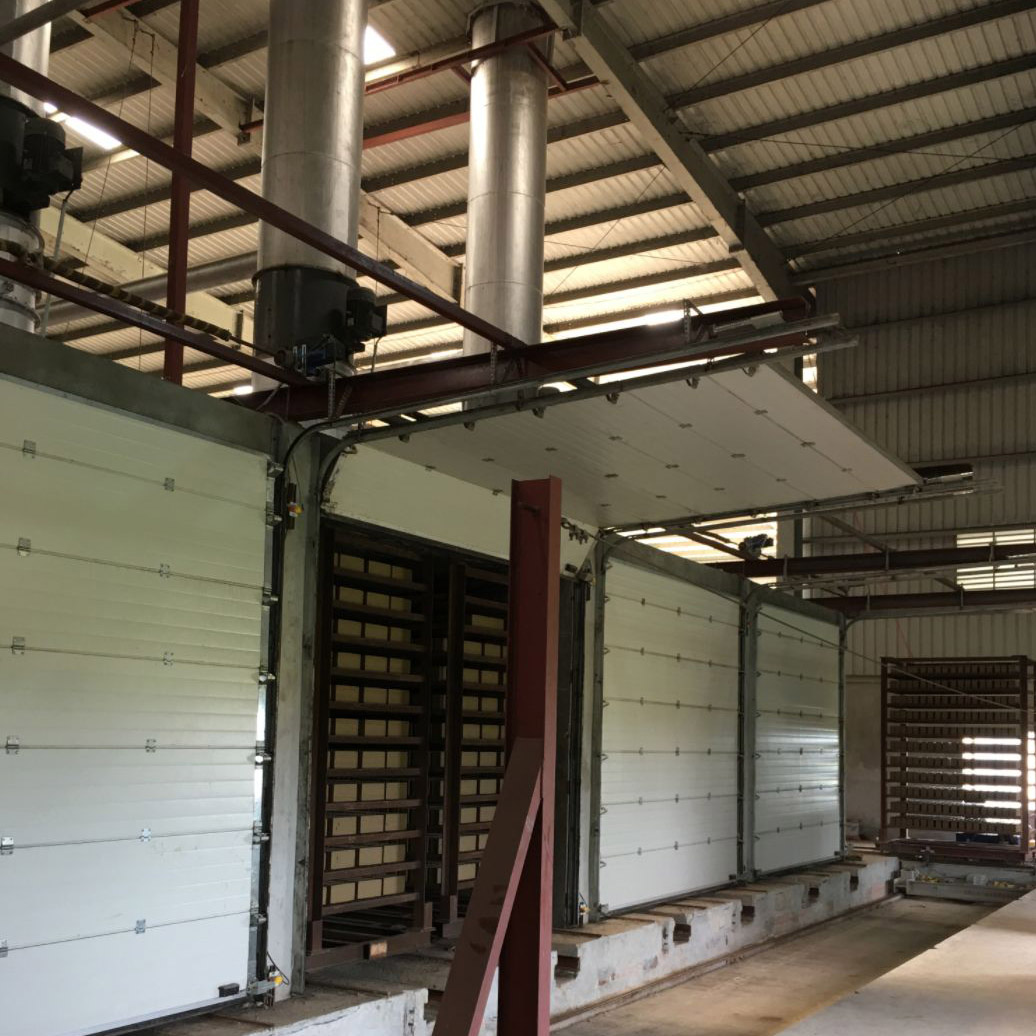
隧道為單層軌道式結構。熱空氣由專用熱源(如窯爐餘熱、熱風爐)提供,並透過風扇沿隧道方向均勻吹送。磚坯在窯車上以恆定速度前進,依序經過預熱、加熱和乾燥階段。
該設備投資少、操作簡單,適用於製程相對固定的中小型磚廠。
其特點是設備複雜度和投資較高,但乾燥性能和能源效率更高,適用於大型磚廠和多元化產品生產。
連續運行,適用於大規模生產。磚坯沿著軌道緩慢移動,依序經歷四個階段:預熱、加熱、高溫乾燥和冷卻。
優勢乾燥週期短(一般為 8~24 小時),熱風分佈均勻,能耗低。
適用場景大規模生產燒結磚、承重空心磚等。
間歇運行,批量進料和批量出料,結構簡單,投資低。
優勢適用於中小企業或特殊品種的試生產,操作靈活。
限制熱效率降低,乾燥不均勻的風險增加。
垂直佈置,利用重力使物料從上到下流動,節省地面空間。
應用主要用於粉末或顆粒狀材料;較少用於磚坯,但在特定工藝中也有嘗試。
利用窯爐排氣和冷卻段的廢熱作為熱源,可顯著節省能源。這種方法在現代磚廠中很常見,通常與隧道式乾燥機搭配使用,可降低20%以上的營運成本。
採用飽和蒸汽作為加熱介質,透過鋁翅片加熱器加熱窯內空氣。溫度控制穩定,適用於溫濕度要求較高的紅磚或特殊磚的燒製。
透過燃燒爐直接加熱空氣,升溫迅速,初始投資低。缺點是污染較大,因此逐漸被環保設備所取代。
一個完整的磚塊乾燥室通常由以下系統組成:
磚混凝土或金屬結構,帶有隔熱層以減少熱量損失。
包括火坑、熔爐、煙囪或蒸氣管道。
配備耐高溫風扇以實現熱空氣循環,通常採用底部送風、側面送風和頂部排濕的組合方式。
透過調節屋頂排氣口或側壁進氣孔來控制濕度,確保及時去除水分。
主要採用手動控制(適用於普通烘乾機)或配備溫度和濕度感測器以及PLC自動調節(適用於現代烘乾機)。
對於日產量超過 100,000 個塊的情況,優先考慮隧道式乾燥機;對於小批量生產,可以選擇室式乾燥機。
建議採用窯爐餘熱回收系統,以大幅降低燃料消耗和營運成本。
大型生產線應配備變頻風扇和智慧溫控系統,以提高乾燥穩定性。